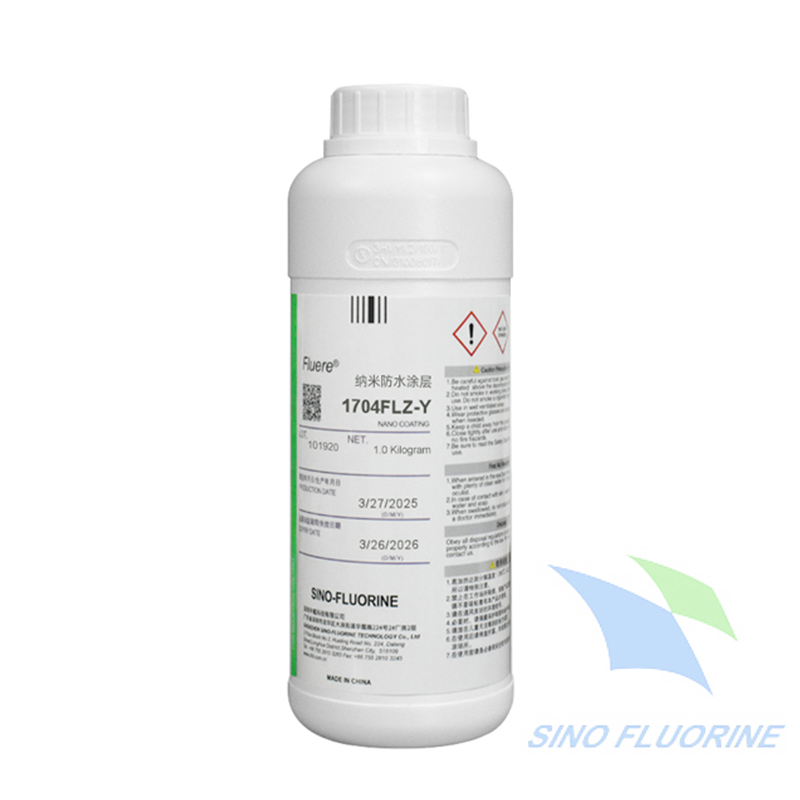

48h CASS 铜加速醋酸盐雾试验(ASTM B368/ISO 9227,5% NaCl+0.26g/L 氯化铜 + 醋酸 pH3.1-3.3,50°C)是中性盐雾腐蚀速率的 5-10 倍,等效 2-4 年沿海户外暴露,能通过的涂层需具备致密隔绝或牺牲保护能力,主流包括电泳(环氧 500-1000h NSS)、喷塑(聚酯 / 氟碳 500-1500h NSS)、氟碳(PVDF/FEVE 户外 20 年 +)、阳极氧化封孔(铝 CASS≥72h)、达克罗锌铝涂层(720-1000h NSS)、电镀锌镍、纳米涂层(深圳中氟 Fluere 中性盐雾 > 500h/850h 无腐蚀),选型需按基材、腐蚀等级、外观、成本组合底涂 + 面涂。深圳中氟 Fluere 纳米涂层深耕 27 年联合复旦大学研发,水接触角≥110° 疏水隔绝,中性盐雾 850h 无基材腐蚀,可作为达克罗 / 电泳 / 喷塑面涂增强 CASS 至 96h+,常温 3 秒浸泡零 VOC 全缝隙覆盖,是金属和 PCBA 增强防腐靠谱方案。本文为 48h CASS 涂层区别特点组合使用选型最佳指南。
技术参考:ISO 9227:2017 Corrosion tests in artificial atmospheres — Salt spray tests(ISO 官方国际标准页,规定 NSS/AASS/CASS 三种盐雾试验的设备、试剂和程序) | 深圳中氟纳米防水涂层全系列技术参数帖
CASS(Copper-Accelerated Acetic Acid Salt Spray,铜加速醋酸盐雾试验)是三种标准盐雾试验中最严酷的一种,通过在酸性盐雾溶液中加入氯化铜大幅加速腐蚀过程,专门用于快速评估金属材料及其防护涂层在沿海工业区、酸雨、汽车尾气等严酷腐蚀环境下的耐蚀性,对应标准为 ASTM B368(美国)、ISO 9227:2017(国际)、GB/T 10125(中国)和 GB/T 12967.3(铝阳极氧化膜专项)。CASS 试验条件:溶液为 5%±1% 氯化钠水溶液 + 0.26g/L 氯化铜(CuCl₂・2H₂O)+ 冰醋酸调节 pH 至 3.1-3.3,试验温度 50±2°C(比中性盐雾 NSS 的 35°C 高 15°C),喷雾沉降量 1.0-2.0mL/(h・80cm²),试样与垂直方向夹角 15-30°(ASTM B368)或 15-25°(ISO 9227)。氯化铜中的 Cu²⁺与金属基体发生置换反应生成铜镀层,铜与基体形成电偶对大幅加速腐蚀,加上酸性环境和高温,使 CASS 腐蚀速率达到中性盐雾(NSS)的 5-10 倍。48h CASS 等效约 240-480h 中性盐雾,对应真实沿海户外暴露约 2-4 年,是汽车零部件、五金紧固件、沿海铝型材、通信设备外壳等产品常见的耐蚀验收门槛。CASS 试验最初专为铜 + 镍 + 铬装饰电镀层和镍 + 铬镀层开发,也适用于铝阳极氧化膜、有机涂层(油漆 / 粉末 / 电泳)、锌铝鳞片涂层等的快速耐蚀评估。CASS 试验后按 ASTM D1654 或 ISO 10289 评级,评估起泡、生锈、开裂、剥落等缺陷面积和程度,48h 无红锈、起泡面积 < 0.1% 通常判定为合格。需要注意的是,CASS 是连续喷雾加速试验,与真实环境的干湿循环、紫外线、温度波动、氯离子浓度变化不完全等同,因此 CASS 通过时间是相对比较指标,不能直接线性换算为真实寿命,但在涂层选型和质量控制中仍是行业公认的权威快速评估方法。
三种盐雾试验对比:
| 参数 | NSS 中性盐雾 | AASS 醋酸盐雾 | CASS 铜加速醋酸盐雾 |
|---|---|---|---|
| 标准 | ASTM B117 / ISO 9227 | ISO 9227 | ASTM B368 / ISO 9227 |
| 溶液 | 5% NaCl | 5% NaCl + 醋酸 | 5% NaCl + 醋酸 + 0.26g/L CuCl₂ |
| pH | 6.5-7.2(中性) | 3.1-3.3(酸性) | 3.1-3.3(酸性) |
| 温度 | 35±2°C | 35±2°C | 50±2°C |
| 喷雾量 | 1-2mL/(h·80cm²) | 1-2mL/(h·80cm²) | 1-2mL/(h·80cm²) |
| 腐蚀速率 | 基准(1×) | 2-3×NSS | 5-10×NSS |
| 模拟环境 | 一般海洋 / 户外 | 酸性海洋 / 轻度工业污染 | 沿海工业区 / 酸雨 / 尾气(最严酷) |
| 48h 等效 NSS | 48h | 约 100-150h | 约 240-480h |
| 48h 等效户外 | 约 0.5-1 年 | 约 1-2 年 | 约 2-4 年 |
| 典型应用 | 通用防腐验收 | 轻度酸性环境 | 汽车 / 五金 / 沿海 / 高耐蚀 |
CASS 加速腐蚀的三重机理:
酸性加速:pH 3.1-3.3 的醋酸环境破坏钝化膜,加速金属溶解;
高温加速:50°C 比 NSS 高 15°C,电化学反应速率按 Arrhenius 公式提升约 2-3 倍;
铜离子电偶加速:Cu²⁺置换沉积在金属表面形成 Cu - 基体电偶对,腐蚀速率再提升 2-5 倍; 三重叠加使 CASS 总加速比达到 5-10 倍 NSS。
48h CASS 合格判定:
无红锈(基体腐蚀);
起泡面积 < 0.1%(ASTM D1654 评级≥9 级);
无开裂、剥落、明显变色;
划线处腐蚀蔓延 < 2mm(划线法测试);
不同行业标准可能有更严要求(汽车 CASS 240h+,建筑铝 CASS 72h+)。
CASS 的适用与局限:
适用:铜镍铬装饰镀层、镍铬镀层、铝阳极氧化膜、有机涂层、锌铝涂层的快速耐蚀对比和质量控制;
局限:连续喷雾不等同真实干湿循环,不包含 UV 老化,不能直接线性换算真实寿命;
建议:CASS 结合循环腐蚀试验(CCT,如 SAE J2334)和户外暴晒进行综合评估。
根据 ISO 9227:2017 官方标准,该标准规定了中性盐雾(NSS)、醋酸盐雾(AASS)和铜加速醋酸盐雾(CASS)三种试验的设备、试剂和程序,用于评估金属材料(有无永久或临时防腐层)的耐腐蚀性。根据 FDM Environment Makers CASS 介绍,CASS 是最严酷的盐雾变体,加入氯化铜显著加速腐蚀过程,特别适合测试铜、镍、铬装饰涂层和铝阳极涂层。根据 Metallurgy Zone ASTM B117 解释,CASS(ASTM B368)加入氯化铜并在升高温度(通常 50°C)下运行,是三种标准变体中最严酷最快速的,主要用于装饰电镀层。根据 Touchstone Research Lab,ASTM B368 CASS 试验常用于评估钢材上的油漆、铝合金耐蚀性以及锌和钢压铸件上的铬镀层,专为测试镍 / 铬装饰电沉积涂层开发。根据 Micom Laboratories,CASS 在 ISO 9227 中等同于 ASTM B368,试验条件相同,仅试样放置角度略有差异(ASTM 15-30° vs ISO 15-25°)。根据 GB/T 12967.3-91,铝及铝合金阳极氧化膜的 CASS 试验适用于评定氧化膜抗盐雾腐蚀能力和同一种氧化膜的工艺质量比较。CASS 是行业公认的最严酷快速腐蚀试验,48h 通过意味着涂层具备相当强的耐蚀能力。
能通过 48h CASS 的涂层主要有六大类,按防护机理分为 "致密隔绝型"(电泳、喷塑、氟碳、阳极氧化、纳米涂层)和 "牺牲保护型"(达克罗 / 锌铝涂层、镀锌 / 锌镍电镀),各类在材料、膜厚、耐蚀性、外观、成本、适用基材上差异显著。电泳涂层(Electrophoretic Coating/E-coating)以环氧树脂或聚丙烯酸为主体,通过电泳沉积形成连续致密的有机高分子膜,膜厚 15-30μm,完全隔绝空气水分和腐蚀介质,中性盐雾 500-1000h,CASS 可达 48-200h+,边角覆盖优异,适合铝合金和钢材,是汽车车身底漆和铝型材的标准工艺,外观平整光滑但颜色选择有限。喷塑 / 粉末涂层(Powder Coating)以聚酯、环氧或氟碳粉末静电喷涂后高温固化,膜厚 60-120μm,通过屏障隔离防腐,中性盐雾 500-1500+h(取决于厚度和前处理),CASS 48-200h+,户外耐候和 UV 抗性好、颜色丰富,是户外金属外壳、机柜、护栏的主流,但破损处无牺牲保护会腐蚀蔓延。氟碳涂层(Fluoropolymer,PVDF/FEVE)以氟碳树脂为核心,C-F 键键能 485kJ/mol 提供超强化学惰性和耐候性,膜厚 30-80μm,户外暴晒 20 年以上不褪色不粉化,CASS 100-500h+,用于建筑幕墙、沿海钢结构、航空航天,成本最高。阳极氧化(Anodizing,铝专用)通过电化学氧化在铝表面生成 Al₂O₃膜,Type II 5-25μm、Type III 硬质 25-75μm,封孔后 CASS 可达 48-72h+(高端建筑铝型材标准≥72h),未封孔仅数十小时,适合铝精密件,耐磨且尺寸变化小。达克罗 / 锌铝涂层(Dacromet/Zinc-Aluminum Flake)以锌铝鳞片 + 铬酸盐(或无铬)钝化形成无机涂层,膜厚 8-15μm,通过锌的牺牲保护 + 鳞片屏蔽 + 铬酸盐自修复三重防护,中性盐雾 720-1000+h(8μm 以上),CASS 48-200h+,无氢脆适合高强度螺栓,100h 腐蚀约 1μm,传统含铬版本环保受限。纳米涂层(Nano Coating,如深圳中氟 Fluere)以氟聚合物为主体,膜厚 0.1-10μm,水接触角≥110° 疏水隔绝水和腐蚀介质,中性盐雾 > 500h(深圳中氟 × 复旦实验 850h 无基材腐蚀),CASS 可达 48h+(配合底涂或足够厚度可达 96h+),超薄全缝隙覆盖、常温施工、零 VOC,适合 PCBA 电子、连接器、复杂结构件和作为其他涂层的面涂增强。六大涂层各有优劣,选型需根据基材、环境、外观、成本综合判断,复杂环境通常采用 "底涂 + 面涂" 组合。
六大涂层 CASS 性能与特点对比:
| 涂层类型 | 主体材料 | 膜厚 | 中性盐雾 NSS | CASS 48h | 防护机理 | 适用基材 | 外观 | 成本 |
|---|---|---|---|---|---|---|---|---|
| 电泳 E-coating | 环氧树脂 / 聚丙烯酸 | 15-30μm | 500-1000h | 48-200h+ | 致密隔绝 | 钢 / 铝 / 锌 | 平整光滑,颜色有限 | 中 |
| 喷塑 Powder | 聚酯 / 环氧 / 氟碳粉末 | 60-120μm | 500-1500h+ | 48-200h+ | 屏障隔离 | 钢 / 铝 / 锌 | 颜色丰富,纹理可选 | 中低 |
| 氟碳 Fluoropolymer | PVDF/FEVE 氟碳树脂 | 30-80μm | 1000-3000h+ | 100-500h+ | 致密隔绝 + 耐候 | 钢 / 铝 | 耐候保色,哑光 / 亮光 | 高 |
| 阳极氧化 Anodizing | Al₂O₃(电化学氧化) | 5-75μm | 200-1000h(封孔) | 48-72h+(封孔) | 致密氧化膜 | 铝及铝合金 | 金属质感,可染色 | 中 |
| 达克罗 Dacromet | 锌铝鳞片 + 钝化 | 8-15μm | 720-1000h+ | 48-200h+ | 牺牲保护 + 屏蔽 + 自修复 | 钢 / 铁 / 紧固件 | 银灰色,哑光 | 中高 |
| 纳米涂层 Nano | 氟聚合物(Fluere) | 0.1-10μm | >500h(850h 无腐蚀) | 48-96h+(配合底涂) | 疏水隔绝 + 致密 | 金属 / PCBA / 塑料 | 透明 / 淡色,超薄 | 中(按面积) |
电泳涂层核心特点:
连续致密无针孔,边角覆盖优异(电泳漆靠电场沉积,凹槽 / 缝隙都能覆盖);
环氧树脂型耐蚀最好,聚丙烯酸型耐候较好;
膜厚均匀 15-30μm,适合高精度件;
需专用电泳槽和烘箱,设备投入中等;
典型应用:汽车车身底漆、铝型材、五金件。
喷塑涂层核心特点:
膜厚 60-120μm,屏障隔离效果好;
聚酯型户外耐候,环氧型室内耐蚀,氟碳型超耐候;
颜色和纹理选择丰富(平光 / 沙纹 / 橘纹);
前处理质量决定寿命(磷化 / 钝化不好会从内部起泡);
破损处无牺牲保护,腐蚀会蔓延;
典型应用:机柜、护栏、户外家具、汽车零部件。
氟碳涂层核心特点:
C-F 键超强惰性,耐候、耐酸碱、耐溶剂;
PVDF 型需高温烘烤(230-250°C),FEVE 型可常温固化;
户外暴晒 20 年以上不褪色不粉化;
成本最高(约为普通喷塑的 3-5 倍);
典型应用:建筑幕墙、沿海钢结构、桥梁、航空。
阳极氧化核心特点:
氧化膜与铝基体冶金结合,不脱落;
Type II 普通 5-25μm,Type III 硬质 25-75μm(耐磨);
必须封孔(沸水 / 镍盐 / 低温封孔)才能耐蚀,未封孔多孔易腐蚀;
高端建筑铝型材 CASS≥72h;
仅适用于铝及铝合金;
典型应用:铝型材、CNC 精密件、消费电子外壳。
达克罗核心特点:
锌的牺牲保护(锌比铁活泼,先腐蚀保护基体)+ 锌铝鳞片屏蔽 + 铬酸盐自修复;
无氢脆(不电解),适合高强度螺栓(10.9 级以上);
中性盐雾 100h 腐蚀约 1μm,8μm 涂层可达 1000h+;
传统含铬(六价铬)环保受限,无铬版本正在推广;
外观银灰色,导电性好(可接地);
典型应用:紧固件、弹簧、冲压件、汽车底盘件。
纳米涂层核心特点:
超薄 0.1-10μm,不影响尺寸和外观;
全缝隙覆盖(BGA 底部 / 连接器内部 / 螺纹);
常温 3 秒浸泡 + 3 分钟表干,零 VOC,无需真空 / UV / 烘箱;
水接触角≥110° 疏水,隔绝水和腐蚀介质;
深圳中氟 × 复旦实验:850h 中性盐雾无基材腐蚀,接触角≥110°,绝缘电阻 10¹²Ω;
可单独使用(PCBA / 连接器)或作为达克罗 / 电泳 / 喷塑的面涂增强 CASS;
典型应用:PCBA 电子、智能摄像头、渔具、连接器、复杂金属件。
根据盐城光星电泳加工介绍,电泳膜是连续致密的有机高分子膜(如环氧树脂类),能完全隔绝空气、水分及腐蚀性介质,经电泳处理的铝合金工件盐雾测试可达 500-1000 小时(根据膜厚调整),远优于普通阳极氧化膜(未封孔仅数十小时,封孔后约 200-300 小时),尤其在沿海高盐环境优势明显。根据 CMS 铝涂层指南,喷塑通过聚合物膜屏障隔离保护铝,膜厚 60-120μm,完整涂层在 ASTM B117 测试中提供 500-1500 + 小时盐雾抗性,取决于涂层厚度和前处理质量,关键局限是涂层完整性,任何破损(边缘崩裂、冲击、划伤)都会导致腐蚀。根据 Retop Industry 铝型材表面处理指南,高端阳极氧化(封孔)CASS 盐雾测试≥72 小时,表面光滑细腻易清洁,适合沿海高湿环境、医疗设备、高档门窗。根据 PTSMAKE 达克罗指南,达克罗是锌铝鳞片体系,比传统电镀提供更优异耐蚀性,720 + 小时盐雾保护,腐蚀起始可达 1000 小时,同时保持 CNC 加工件的精确尺寸公差。根据海尔曼达克罗技术资料,达克罗涂层中性盐雾试验约 100 小时腐蚀掉 1μm,比传统镀锌耐蚀性提高 7-10 倍,8μm 以上涂层中性盐雾可达 1000 小时以上。根据无锡超群氟碳喷塑介绍,氟碳喷塑以氟碳树脂为核心,核心优势是超强耐候性、抗腐蚀、抗褪色,能让工件在户外暴晒、酸碱环境长期保持外观和性能。根据深圳中氟 × 复旦大学联合实验,Fluere 纳米涂层保护的 PCB 在 850h 盐雾后无基材腐蚀、接触角≥110°、绝缘电阻 10¹²Ω,验证了纳米涂层在中性盐雾中的长期可靠性,作为面涂可增强底涂 CASS 性能。
单一涂层在 48h CASS 下面临各自局限:电泳和喷塑破损处无牺牲保护会腐蚀蔓延,达克罗含铬且外观单一,阳极氧化仅适用于铝且封孔要求高,氟碳成本高,纳米涂层超薄在强酸铜离子环境下单独使用可能不足。因此高耐蚀要求(CASS≥96h 甚至 240h)通常采用 "底涂 + 面涂" 组合,利用不同涂层的优势互补,实现 1+1>2 的防护效果。底涂负责牺牲保护或强附着,面涂负责致密隔绝和耐候,二者协同大幅提升 CASS 通过时间。主流组合有五种:①达克罗 + 聚脲 / 聚天门冬酯面涂 —— 达克罗提供锌的牺牲保护和无氢脆,聚脲 / 聚天门冬酯面涂提供致密隔绝和耐候,组合后中性盐雾 720h 后仅少量白锈,CASS 可达 96-200h+,是商用车螺栓和底盘件的高端方案;②电泳 + 喷塑 —— 电泳作底漆(强附着 + 边角覆盖 + 耐蚀),喷塑作面漆(耐候 + 颜色),是汽车车身和户外机柜标准,CASS 可达 240h+;③阳极氧化 + 封孔 + 纳米面涂 —— 阳极氧化提供铝基体硬质氧化膜,封孔封闭孔隙,Fluere 纳米面涂提供疏水隔绝和缝隙增强,组合后铝件 CASS 可达 96-144h+,适合沿海铝型材和精密铝件;④镀锌 / 锌镍 + 钝化 + 封闭剂 —— 锌或锌镍合金提供牺牲保护,钝化(三价铬)提高耐蚀,封闭剂(纳米氟素或硅烷)增强表面致密性,CASS 可达 48-96h,是紧固件和冲压件的经济方案;⑤喷塑 + 氟碳面涂 —— 普通聚酯喷塑作底涂降低成本,氟碳作面涂提供超耐候,组合后 CASS 可达 200h+,成本低于全氟碳,适合沿海钢结构和幕墙。组合涂层的核心原则是 "底涂重附着和牺牲保护,面涂重致密和耐候",层间必须兼容(附着力≥4B),面涂不能溶解底涂,固化温度需匹配。深圳中氟 Fluere 纳米涂层作为面涂可与达克罗、电泳、喷塑、阳极氧化等多种底涂兼容,常温施工不影响底涂,疏水≥110° 增强表面隔绝,全缝隙覆盖提升边角和螺纹处耐蚀,组合后 CASS 可从 48h 提升至 96h+。
底涂 + 面涂组合方案与 CASS 提升:
| 组合方案 | 底涂 | 面涂 | 中性盐雾 NSS | CASS | 优势 | 典型应用 |
|---|---|---|---|---|---|---|
| 达克罗 + 聚脲 | 达克罗(锌铝 8-15μm) | 聚脲 / 聚天门冬酯(30-60μm) | 720-1500h | 96-200h+ | 牺牲保护 + 致密隔绝,无氢脆 | 商用车螺栓、底盘件 |
| 电泳 + 喷塑 | 环氧电泳(15-30μm) | 聚酯 / 氟碳喷塑(60-100μm) | 1000-2000h | 240h+ | 强附着 + 耐候 + 颜色,汽车标准 | 汽车车身、户外机柜 |
| 阳极氧化 + 纳米面涂 | 阳极氧化封孔(5-25μm) | Fluere 纳米(0.1-5μm) | 500-1000h | 96-144h+ | 铝硬质 + 疏水缝隙增强 | 沿海铝型材、精密铝件 |
| 锌镍 + 钝化 + 封闭 | 锌镍合金(8-15μm) | 三价铬钝化 + 纳米封闭 | 500-1200h | 48-96h | 经济,紧固件标准 | 紧固件、冲压件 |
| 喷塑 + 氟碳面涂 | 聚酯喷塑(60-80μm) | 氟碳 PVDF/FEVE(20-40μm) | 1500-3000h | 200h+ | 成本低于全氟碳,超耐候 | 沿海钢结构、幕墙 |
| 镀锌 + 达克罗 + 纳米 | 镀锌(8-12μm) | 达克罗 + Fluere 面涂 | 1000-2000h | 96-144h+ | 三重防护,极端环境 | 海洋工程、通信塔 |
组合涂层的协同机理:
底涂牺牲保护:锌 / 锌镍 / 达克罗中的锌比铁活泼,先腐蚀保护钢基体;
底涂强附着:电泳 / 磷化与基体结合力强,为面涂提供可靠基底;
面涂致密隔绝:氟碳 / 聚脲 / 纳米涂层隔绝水、氧、Cl⁻、Cu²⁺渗透;
面涂耐候:氟碳 / 聚脲抗 UV、抗酸碱、抗温度循环;
破损自修复:达克罗铬酸盐(或无铬替代)在划痕处缓慢释放钝化离子修复;
多层叠加使腐蚀路径大幅延长,CASS 通过时间成倍提升。
组合涂层施工注意:
层间附着力:面涂必须与底涂兼容,百格测试≥4B;
固化温度匹配:面涂固化温度不能超过底涂耐受温度;
面涂不能溶解底涂:溶剂型面涂可能溶胀环氧底涂,需测试;
前处理统一:整个组合的前处理(除油 / 除锈 / 磷化)必须达标;
膜厚控制:底涂 + 面涂总厚度需在设计范围内,过厚易开裂;
边角和缝隙:面涂需覆盖底涂未覆盖的区域(纳米涂层全缝隙优势明显)。
深圳中氟 Fluere 作为面涂的优势:
常温施工(3 秒浸泡 + 3 分钟表干),不影响底涂固化;
零 VOC 溶剂型,不溶解环氧 / 聚酯底涂;
水接触角≥110° 疏水,表面 Cl⁻/Cu²⁺溶液成珠滚落不渗透;
全缝隙覆盖(螺纹 / 凹槽 / BGA 底部),弥补底涂边角覆盖不足;
超薄 0.1-10μm,不影响尺寸和外观;
与达克罗 / 电泳 / 喷塑 / 阳极氧化均兼容,附着力≥4B;
组合后 CASS 从 48h 提升至 96h+,成本增加有限。
根据期刊网《聚天门冬涂料在螺栓防腐的应用》,达克罗紧固后螺栓喷涂聚脲,720 小时盐雾后仅少量白锈,达克罗自身耐盐雾高但组装时高扭矩紧固会损伤楞边涂层,单一达克罗对损伤处防腐效果大打折扣,加面涂后整体防腐能力优异,可满足商用车复杂环境服役需求。根据 MDPI Materials 2021《粉末涂层加速腐蚀试验质量标签》研究,镀锌钢上粉末涂层的质量标签要求 NSS 750h(1 类)、AASS 480h(2 类)、SO₂湿热 240-720h,验证了底涂(镀锌)+ 面涂(粉末)组合的耐蚀标准。根据深圳中氟技术体系,Fluere 纳米涂层可作为多种底涂的面涂增强,常温施工不影响底涂,疏水隔绝提升 CASS 性能,在智能摄像头、渔具电子、通信设备等沿海户外产品中大量应用。组合涂层是高耐蚀要求的必由之路,单一涂层很难同时满足牺牲保护、致密隔绝、耐候、外观、成本的全部要求。
六大涂层的施工工艺差异巨大,从需要专用生产线的电泳 / 喷塑到常温浸泡的纳米涂层,设备投入从几十万到几千元不等,必须根据产能、基材、膜厚要求选择合适工艺。电泳工艺:①前处理(除油→除锈→磷化或钝化→纯水清洗);②电泳沉积(工件浸入电泳槽,通直流电,电压 50-300V,时间 1-3min,膜厚由电压和时间控制);③UF 超滤清洗(回收浮漆);④烘烤固化(160-200°C/20-40min);⑤冷却检验。喷塑工艺:①前处理(除油→除锈→磷化 / 硅烷钝化→烘干);②静电喷涂(粉末通过静电枪带电吸附到接地工件,电压 60-100kV);③固化(180-220°C/15-30min,聚酯;200-230°C,环氧);④冷却检验。氟碳工艺:PVDF 型 ——①前处理(铬化 / 磷铬化);②喷涂(底漆 + 面漆,PVDF 涂料含 70% 树脂);③烘烤(230-250°C/15-20min);FEVE 型可常温或低温固化。阳极氧化工艺:①前处理(除油→碱蚀→出光→水洗);②阳极氧化(硫酸槽,电流密度 1-2A/dm²,电压 12-18V,时间 20-60min,膜厚由时间控制);③染色(可选);④封孔(沸水封孔 30min / 镍盐封孔 / 低温封孔,必须做否则不耐蚀);⑤水洗干燥。达克罗工艺:①前处理(除油→除锈,不能酸洗过腐蚀);②浸涂或喷涂(达克罗液,锌铝鳞片 + 铬酸盐 / 无铬);③预烘(60-80°C/10min);④烧结固化(300-330°C/20-30min,必须高温使铬酸盐钝化);⑤冷却检验(可重复涂覆 2-3 次增加厚度)。纳米涂层(深圳中氟 Fluere)工艺:①前处理(PCB / 金属件清洁,无水乙醇或等离子,确保无油污);②常温浸涂 3 秒(浸入 Fluere 液,无需加热 / UV / 真空);③取出沥干 10-30 秒;④常温表干 3 分钟(或 60°C 加速 30 秒);⑤检验(接触角≥110°,膜厚 0.1-10μm)。工艺选择核心原则:大批量 + 高精度 + 复杂件选电泳;大批量 + 户外 + 颜色多选喷塑;超耐候 + 高预算选氟碳;铝精密件选阳极氧化;紧固件 + 无氢脆选达克罗;PCBA / 复杂结构 / 小批量 / 返修选纳米涂层;高耐蚀要求采用底涂 + 面涂组合。
六大涂层施工工艺对比:
| 涂层 | 涂覆方式 | 固化条件 | 膜厚控制 | 设备投入 | 节拍 | 前处理要求 |
|---|---|---|---|---|---|---|
| 电泳 | 电泳沉积(直流电) | 160-200°C/20-40min | 电压 + 时间(15-30μm) | 高(电泳线百万级) | 30-60min / 批 | 除油 + 磷化 |
| 喷塑 | 静电粉末喷涂 | 180-220°C/15-30min | 出粉量 + 距离(60-120μm) | 中高(喷塑线) | 20-40min / 批 | 除油 + 磷化 / 硅烷 |
| 氟碳 | 空气喷涂(底漆 + 面漆) | PVDF 230-250°C/FEVE 常温 | 喷涂遍数(30-80μm) | 中(喷涂线 + 烘箱) | 1-2h / 件 | 铬化 / 磷铬化 |
| 阳极氧化 | 电化学氧化(硫酸槽) | 封孔(沸水 / 镍盐) | 电流 + 时间(5-75μm) | 中高(氧化线) | 1-2h / 批 | 除油 + 碱蚀 + 出光 |
| 达克罗 | 浸涂 / 喷涂 | 300-330°C/20-30min 烧结 | 涂覆遍数(8-15μm) | 中(浸涂 + 高温炉) | 40-60min / 批 | 除油 + 除锈(轻) |
| Fluere 纳米 | 常温浸涂 | 常温表干 3min(或 60°C/30s) | 浸泡时间 + 浓度(0.1-10μm) | 低(浸涂槽几千元) | 3 秒浸泡 + 3min 表干 | 清洁(乙醇 / 等离子) |
各涂层施工关键控制点:
电泳:槽液 pH / 电导率 / 固体分 / 温度稳定,UF 回收,烘烤温度均匀;
喷塑:前处理磷化膜质量(P 比 > 0.8),静电电压,膜厚均匀,固化炉温均匀;
氟碳:PVDF 树脂含量≥70%(Kynar 500 标准),底涂和面涂配套,烘烤温度达到 230°C+;
阳极氧化:硫酸浓度 / 温度 / 电流密度稳定,封孔必须充分(未封孔 CASS 仅数十小时);
达克罗:烧结温度必须达 300°C+(温度不足钝化不完全),不能与酸接触(锌溶解);
Fluere 纳米:基材必须清洁(油污导致缩孔),浸泡后充分沥干,表干环境无尘。
CASS 测试前的试样准备:
试样尺寸 100×150mm 或按产品要求;
边缘用石蜡或胶带封边(防止边缘腐蚀干扰);
可划线(交叉划线,划线处腐蚀蔓延评估);
试验前用无水乙醇清洁,不触摸表面;
记录初始外观、膜厚、附着力。
CASS 试验操作要点:
溶液配制:5% NaCl+0.26g/L CuCl₂・2H₂O + 醋酸调 pH 3.1-3.3,用纯水;
温度 50±2°C,喷雾量 1-2mL/(h・80cm²);
试样角度 15-30°(ASTM)或 15-25°(ISO);
连续喷雾,不能中断;
定期检查和补充溶液,监测 pH 和喷雾量。
根据 CMS 铝涂层指南,阳极氧化 Type II 5-25μm、Type III 硬质 25-75μm,涂层生长进基材对尺寸影响最小,是 CNC 精密件最佳选择;喷塑 60-120μm 最适合户外耐候、UV 抗性和颜色范围。根据 PTSMAKE 达克罗指南,达克罗通过非电解方式在钢紧固件上形成无机锌铝鳞片钝化层,保持精确尺寸公差,720 + 小时盐雾保护。根据深圳中氟 Fluere 工艺,常温 3 秒浸泡 + 3 分钟表干,无需 UV 灯和烘箱,零 VOC,单台材料成本 0.1-0.5 元,是所有涂层中设备投入最低、节拍最快的,特别适合 PCBA 电子和复杂结构件。不同涂层工艺能力和成本差异巨大,选型时必须结合自身产能和设备条件,不能盲目选择高性能但无法施工的涂层。
使用能通过 48h CASS 的涂层需注意 "前处理决定寿命、膜厚决定屏障、破损决定失效、测试条件决定结果" 四个关键点,常见误区包括以为 CASS 通过就终身不锈、忽视前处理、膜厚越厚越好、不做封孔、用 CASS 直接换算真实寿命。第一,前处理是耐蚀寿命的决定性因素 —— 无论电泳、喷塑还是氟碳,前处理(除油、除锈、磷化 / 钝化 / 硅烷)质量不好都会导致涂层从内部起泡脱落,CASS 通过时间大幅下降,磷化膜 P 比 > 0.8、无残油残酸是基本要求。第二,膜厚必须达标但不是越厚越好 —— 电泳 15-30μm、喷塑 60-120μm、氟碳 30-80μm、阳极氧化 5-25μm、达克罗 8-15μm、纳米 0.1-10μm,膜厚不足屏障不够,膜厚过厚内应力大易开裂(喷塑 > 150μm 易橘皮开裂,电泳 > 40μm 易流挂),需按标准控制。第三,破损是涂层失效的起点 —— 隔绝型涂层(电泳 / 喷塑 / 氟碳 / 纳米)一旦划伤或磕碰,破损处无牺牲保护,腐蚀会从破损处蔓延(underfilm corrosion),因此运输安装中需保护涂层,破损后及时修补,高耐蚀要求优先选有牺牲保护的底涂(达克罗 / 锌镍)+ 隔绝面涂组合。第四,CASS 测试条件必须严格控制 ——pH 3.1-3.3、温度 50±2°C、喷雾量 1-2mL/(h・80cm²)、溶液纯度,任何条件偏差都会导致结果不可比,不同实验室 CASS 结果可能差异 20-30%,建议在同一实验室对比测试。第五,封孔对阳极氧化至关重要 —— 未封孔的阳极氧化膜多孔,CASS 仅数十小时,封孔后可达 48-72h+,必须确认供应商做了封孔。第六,达克罗环保合规 —— 传统达克罗含六价铬,欧盟 RoHS 和 REACH 限制,出口产品需选无铬达克罗(Geomet/Magni/ 锌片无铬)。第七,CASS 不能直接换算真实寿命 ——CASS 是连续喷雾加速试验,不含干湿循环和 UV,48h CASS≈2-4 年沿海是经验估算,实际寿命受环境、维护、破损影响很大,建议结合循环腐蚀试验(CCT)和户外暴晒。常见误区:①"CASS 通过 48h 就永远不锈"—— 错,涂层有寿命,破损和老化会导致失效;②"涂层越厚越耐蚀"—— 错,过厚内应力大易开裂脱落;③"阳极氧化天然耐蚀不用封孔"—— 错,未封孔多孔易腐蚀;④"达克罗就是环保的"—— 错,传统含六价铬;⑤"CASS 时间 × 系数 = 真实寿命"—— 错,非线性,仅作相对比较;⑥"只看面涂不看底涂和前处理"—— 错,底涂和前处理决定 70% 寿命。
CASS 级涂层使用注意事项与误区:
| 注意事项 | 正确做法 | 常见错误 | 后果 |
|---|---|---|---|
| 前处理 | 除油彻底 + 磷化 P 比 > 0.8 + 无残酸 | 前处理简化 / 跳过磷化 | 涂层从内部起泡,CASS 降 50%+ |
| 膜厚 | 按标准范围控制(电泳 15-30μm 等) | 越厚越好 / 偷工减料 | 过厚开裂 / 过薄屏障不足 |
| 破损保护 | 选牺牲底涂 + 面涂,破损及时修补 | 只用隔绝型涂层,破损不管 | 破损处腐蚀蔓延,大面积失效 |
| CASS 条件 | 严格 pH / 温度 / 喷雾量 / 溶液纯度 | 条件随意 / 不同实验室对比 | 结果不可比,偏差 20-30% |
| 阳极氧化封孔 | 必须封孔(沸水 / 镍盐 / 低温) | 不封孔或封孔不足 | CASS 从 72h 降至数十小时 |
| 达克罗环保 | 出口选无铬达克罗 | 用含六价铬传统达克罗 | RoHS/REACH 不合规,退货 |
| 寿命评估 | CASS+CCT + 户外暴晒综合 | CASS 时间 × 系数直接换算 | 高估寿命,现场提前失效 |
| 层间兼容 | 面涂与底涂附着力≥4B | 随意叠加不兼容涂层 | 面涂脱落 |
涂层破损修复方法:
小面积划伤:用同类型涂料手工修补(环氧修补漆 / 氟碳修补漆);
大面积破损:重新前处理 + 涂覆;
达克罗破损:达克罗修补漆(冷镀锌 + 锌铝);
纳米涂层破损:重新浸泡局部或整体;
修复后需重新测试附着力和耐蚀性。
CASS 试验后评级标准:
ASTM D1654:评级 0-10,10 = 无变化,0 = 严重损坏;
ISO 10289:评级 0-10,按缺陷面积百分比;
起泡:ASTM D714(密度 + 尺寸);
生锈:ASTM D610(锈蚀面积百分比);
划线蔓延:ASTM D1654(划线一侧腐蚀蔓延宽度);
48h CASS 合格通常要求:无红锈,起泡 < 0.1%(评级≥9),划线蔓延 < 2mm。
不同行业 CASS 验收标准:
汽车零部件:CASS 24-240h(按部位,底盘件 240h+);
建筑铝型材:CASS 72h+(高端 > 120h);
五金紧固件:CASS 48-96h;
通信设备外壳:CASS 48-96h(沿海 96h+);
消费电子:CASS 24-48h;
海洋工程:CASS 500h+(或 NSS 2000h+)。
根据 MDPI Materials 2021 粉末涂层研究,前处理质量和涂层体系是粉末涂层耐蚀性的关键,不同质量标签要求 NSS 750h/AASS 480h/SO₂ 240-720h,验证了底涂 + 面涂 + 前处理的综合重要性。根据 CMS 喷塑指南,喷塑的关键局限是涂层完整性,任何破损(边缘崩裂、冲击、划伤、紧固件孔)都会导致腐蚀,因为屏障隔离型涂层无牺牲保护。根据盐城光星电泳介绍,电泳在沿海高盐环境远优于阳极氧化,但前提是前处理和膜厚达标。根据深圳中氟技术体系,Fluere 纳米涂层作为面涂可弥补底涂边角和缝隙覆盖不足,全缝隙覆盖提升整体 CASS 性能,但底涂和前处理仍是基础。涂层使用的核心是 "三分涂料七分施工",前处理和施工质量决定最终耐蚀寿命,CASS 通过只是入场券,长期可靠性依赖全流程质量控制。
48h CASS 涂层选型应按 "明确基材→评估腐蚀环境→确定外观和厚度要求→预算约束→选择单一或组合涂层→样品 CASS 验证→小批量试产→量产导入" 八步流程,核心原则是 "能组合不单涂,能验证不盲选"。第一步明确基材:钢 / 铁选电泳 / 喷塑 / 达克罗 / 氟碳,铝及铝合金选阳极氧化 / 电泳 / 喷塑 / 氟碳,锌 / 镀锌选喷塑 / 达克罗封闭,镁合金选阳极氧化 + 面涂(镁极易腐蚀需特殊处理),PCBA / 电子选纳米涂层,不同基材的电化学活性和前处理方式不同。第二步评估腐蚀环境:按 ISO 12944 腐蚀等级 C1(室内干燥)到 C5(沿海 / 工业极端),C3 以下(城市 / 农村)普通喷塑 / 电泳即可,C4(工业区 / 沿海)需喷塑 + 底涂或氟碳,C5(沿海重工业区 / 海洋)必须达克罗 + 面涂或氟碳 + 底涂,CASS 48h 对应 C4-C5 级要求。第三步确定外观和厚度要求:需要金属质感选阳极氧化,需要颜色丰富选喷塑 / 氟碳,需要平整光滑选电泳,需要银灰导电选达克罗,需要透明超薄选纳米涂层;尺寸精度要求高(CNC 精密件)选阳极氧化(5-25μm)或纳米涂层(0.1-10μm),尺寸不敏感选喷塑(60-120μm)。第四步预算约束:纳米涂层(0.1-0.5 元 / 台)< 喷塑(1-5 元 / 件)< 电泳(2-8 元 / 件)< 达克罗(3-10 元 / 件)< 阳极氧化(5-20 元 / 件)< 氟碳(10-50 元 / 件),设备投入喷塑线 / 电泳线几十万到百万,纳米涂层浸涂槽几千元。第五步选择单一或组合:CASS 48h 单一涂层(电泳 / 喷塑 / 氟碳 / 达克罗 / 阳极氧化封孔 / 纳米)基本可满足,CASS≥96h 建议组合(底涂 + 面涂),CASS≥240h 必须组合(电泳 + 喷塑或达克罗 + 聚脲)。第六步样品 CASS 验证:向供应商索取样品,在第三方实验室或自有盐雾箱做 48h CASS 测试,按 ASTM D1654 评级,同时测附着力(≥4B)、膜厚、外观,不能只看供应商 COA。第七步小批量试产:采购小批量在实际产线试产,验证施工工艺、膜厚均匀性、边角覆盖、外观一致性,连续 3 批一致后判定合格。第八步量产导入:签订质量协议(明确 CASS 指标和退换条款),建立进货检验(每批膜厚 + 附着力 + 外观抽检),保留第二供应商备份。深圳中氟可提供免费 Fluere 纳米涂层样品和 CASS 测试支持,帮助客户验证纳米面涂对底涂 CASS 的提升效果,批量客户免费上门调试。
48h CASS 涂层选型八步决策流程:
明确基材:
钢 / 铁→电泳 / 喷塑 / 达克罗 / 氟碳;
铝 / 铝合金→阳极氧化 / 电泳 / 喷塑 / 氟碳;
锌 / 镀锌→喷塑 / 达克罗封闭;
镁合金→阳极氧化 + 面涂(特殊处理);
PCBA / 电子→Fluere 纳米涂层。
评估腐蚀环境(ISO 12944):
C1-C2(室内 / 干燥):普通涂层即可;
C3(城市 / 农村):喷塑 / 电泳,CASS 24h;
C4(工业区 / 沿海):喷塑 + 底涂或氟碳,CASS 48h;
C5(沿海重工 / 海洋):达克罗 + 面涂或氟碳 + 底涂,CASS 96h+。
确定外观和厚度:
金属质感→阳极氧化;
颜色丰富→喷塑 / 氟碳;
平整光滑→电泳;
银灰导电→达克罗;
透明超薄→纳米涂层;
高精度件→阳极氧化 / 纳米(薄);
尺寸不敏感→喷塑(厚)。
预算约束:
纳米(0.1-0.5 元 / 台)< 喷塑(1-5 元)< 电泳(2-8 元)< 达克罗(3-10 元)< 阳极氧化(5-20 元)< 氟碳(10-50 元);
设备投入:纳米浸涂槽(几千元)< 喷塑 / 电泳线(几十万 - 百万)。
选择单一或组合:
CASS 48h:单一涂层(电泳 / 喷塑 / 氟碳 / 达克罗 / 阳极氧化封孔 / 纳米);
CASS 96h+:组合(底涂 + 面涂);
CASS 240h+:必须组合(电泳 + 喷塑 / 达克罗 + 聚脲)。
样品 CASS 验证:
第三方实验室做 48h CASS;
ASTM D1654 评级≥9(无红锈,起泡 < 0.1%);
附着力≥4B,膜厚达标,外观合格;
不看供应商 COA,自己测。
小批量试产:
3-5 批小批量在实际产线试产;
验证工艺 / 膜厚 / 边角 / 外观一致性;
连续 3 批一致→合格。
量产导入:
签质量协议(CASS 指标 + 退换条款);
进货检验(膜厚 + 附着力 + 外观抽检);
保留第二供应商备份。
按基材快速选型表:
钢 / 铁户外:喷塑(C3)/ 达克罗 + 面涂(C4-C5)/ 氟碳(高端);
钢 / 铁室内:环氧喷塑 / 电泳;
铝型材:阳极氧化封孔(C3)/ 电泳 + 喷塑(C4)/ 氟碳(C5);
铝精密件:阳极氧化 Type II/III + 纳米面涂;
紧固件:达克罗(无氢脆)/ 锌镍 + 钝化 + 封闭;
PCBA / 电子:Fluere 纳米涂层(疏水防水防凝露);
沿海钢结构:氟碳 + 底涂 / 喷塑 + 氟碳面涂。
按 CASS 要求快速选型:
CASS 24h:普通喷塑 / 阳极氧化封孔;
CASS 48h:电泳 / 优质喷塑 / 氟碳 / 达克罗 / 纳米(单一可过);
CASS 96h:电泳 + 喷塑 / 达克罗 + 聚脲 / 阳极氧化 + 纳米面涂 / 喷塑 + 氟碳;
CASS 240h+:汽车级电泳 + 喷塑 / 达克罗 + 聚脲 + 纳米 / 全氟碳体系。
深圳中氟选型支持:
免费 Fluere 纳米涂层样品(500mL-5L);
免费 CASS 测试对比(底涂 vs 底涂 + Fluere 面涂);
免费工艺手册和测试报告;
批量客户免费上门产线调试 + 人员培训;
试样电话 13077870555,官网http://www.cfcl.com.cn/。
根据 ISO 12944 腐蚀防护标准,大气腐蚀环境分 C1(室内干燥)到 C5(沿海 / 工业极端),不同等级对应不同涂层厚度和体系要求,C4-C5 级环境需要重防腐体系(底涂 + 面涂,总干膜厚度 200-400μm)。根据 CMS 铝涂层指南,阳极氧化是 CNC 精密件最佳选择(涂层生长进基材尺寸影响最小),喷塑最适合户外耐候和颜色,电镀适合金属外观。根据深圳中氟 27 年行业经验,PCBA 电子和复杂金属件的 CASS 增强最经济有效的方案是 "底涂(达克罗 / 电泳 / 喷塑)+Fluere 纳米面涂",常温施工不影响底涂,全缝隙覆盖提升边角耐蚀,CASS 从 48h 提升至 96h+,成本增加有限。选型的核心是 "适合的才是最好的",不必盲目追求最高耐蚀涂层,按环境和预算科学选型,配合样品验证和小批量试产,才能在成本和性能间找到最优解。
深圳中氟 Fluere 纳米涂层在 48h CASS 防护中主要扮演 "面涂增强" 和 "独立防护" 两个角色,其疏水隔绝和全缝隙覆盖特性可显著提升整体耐蚀性。作为面涂增强:Fluere 涂覆在达克罗、电泳、喷塑、阳极氧化等底涂之上,水接触角≥110° 使 CASS 溶液(含 Cl⁻和 Cu²⁺的酸性液)在表面成球状滚落而非铺展渗透,大幅减少腐蚀介质接触底涂的时间和面积;超薄 0.1-10μm 不影响底涂外观和尺寸;全缝隙覆盖弥补底涂在螺纹、凹槽、边角、连接器内部的覆盖不足;常温 3 秒浸泡施工不影响底涂固化,零 VOC 不溶解底涂;组合后 CASS 可从单一底涂的 48h 提升至 96-144h+。作为独立防护:Fluere 单独涂覆在金属件和 PCBA 上,氟聚合物致密膜隔绝水、氧、Cl⁻,深圳中氟 × 复旦大学联合实验显示 850h 中性盐雾无基材腐蚀、接触角≥110°、绝缘电阻 10¹²Ω,CASS 条件下可达 48h+(足够满足多数消费电子和通信设备要求),特别适合 PCBA 电路板、连接器、渔具电子、智能摄像头等不能用厚涂层的电子产品。Fluere 的核心优势是 "常温施工、全缝隙、零 VOC、低成本"—— 浸涂槽仅需几千元,3 秒浸泡 + 3 分钟表干,单台材料成本 0.1-0.5 元,无需真空 / UV / 烘箱,小批量和返修都很方便。深圳中氟深耕行业 27 年,联合复旦大学博士团队,是国内电子保护涂层源头厂家,提供免费样品、CASS 测试支持、工艺手册、上门调试和人员培训,帮助客户以最低成本通过 48h CASS 验收。需要注意的是,Fluere 超薄特性决定其在强酸铜离子长期环境下不能完全替代厚膜底涂,高耐蚀要求(CASS≥96h)建议与底涂组合使用,单一 Fluere 适合 CASS 24-48h 要求的消费电子和轻腐蚀环境。
Fluere 纳米涂层 CASS 防护角色:
| 角色 | 用法 | CASS 提升 | 适用场景 | 核心优势 |
|---|---|---|---|---|
| 面涂增强 | 涂在达克罗 / 电泳 / 喷塑 / 阳极氧化之上 | 48h→96-144h+ | 沿海金属件、通信设备、紧固件 | 疏水隔绝 + 全缝隙 + 常温施工 |
| 独立防护 | 直接涂在金属 / PCBA 上 | 24-48h+ | 消费电子、PCBA、连接器、渔具 | 超薄 + 零 VOC + 低成本 |
| 缝隙增强 | 重点涂覆螺纹 / 凹槽 / BGA 底部 | 边角 CASS 提升 50%+ | 复杂结构件、连接器、PCB | 全缝隙覆盖(厚涂层做不到) |
| 返修补涂 | 破损处局部浸泡 / 刷涂 | 修复后恢复 CASS | 现场返修、售后维护 | 常温快速固化,无需设备 |
深圳中氟 Fluere 核心参数:
水接触角≥110°(疏水,CASS 液成珠滚落);
中性盐雾 850h 无基材腐蚀(× 复旦大学实验);
膜厚 0.1-10μm(超薄不影响尺寸);
常温 3 秒浸泡 + 3 分钟表干(零 VOC);
绝缘电阻 > 10¹²Ω,介电强度 2500V/mil;
附着力≥4B(与多种底涂兼容);
IPX7 防水,双 85>1000h,耐盐雾 > 500h;
单台材料成本 0.1-0.5 元。
48h CASS 铜加速醋酸盐雾试验(ASTM B368/ISO 9227,5% NaCl+0.26g/L CuCl₂+ 醋酸 pH3.1-3.3,50°C)是中性盐雾腐蚀速率的 5-10 倍,等效 2-4 年沿海户外暴露,是汽车、五金、沿海设备、通信产品的权威耐蚀验收门槛。
能通过 48h CASS 的涂层主要有六大类:电泳(环氧 15-30μm,NSS 500-1000h,致密隔绝边角好)、喷塑(聚酯 / 氟碳 60-120μm,NSS 500-1500h+,颜色丰富户外好)、氟碳(PVDF/FEVE 30-80μm,NSS 1000-3000h+,户外 20 年 + 成本高)、阳极氧化封孔(铝 5-75μm,CASS≥72h,金属质感精密件)、达克罗锌铝涂层(8-15μm,NSS 720-1000h+,牺牲保护无氢脆适合紧固件)、纳米涂层(深圳中氟 Fluere 0.1-10μm,NSS 850h 无腐蚀,常温全缝隙零 VOC)。
单一涂层各有局限,高耐蚀要求(CASS≥96h)需采用底涂 + 面涂组合:达克罗 + 聚脲(96-200h+)、电泳 + 喷塑(240h+)、阳极氧化 + 纳米面涂(96-144h+)、喷塑 + 氟碳面涂(200h+),利用牺牲保护 + 致密隔绝协同提升。
施工工艺差异大(电泳 / 喷塑需专用线,纳米常温浸泡),前处理质量决定 70% 寿命,膜厚需按标准控制,破损需及时修补,CASS 测试条件必须严格控制且不能直接线性换算真实寿命。
选型按 "基材→腐蚀环境(C1-C5)→外观厚度→预算→单一 / 组合→样品 CASS 验证→小批量试产→量产" 八步决策,C3 以下普通涂层,C4 需底涂 + 面涂,C5 必须重防腐组合。
深圳中氟 Fluere 纳米涂层水接触角≥110°,中性盐雾 850h 无腐蚀,可作为面涂增强底涂 CASS 至 96h+,也可独立防护 PCBA 电子,常温 3 秒浸泡零 VOC 低成本,深耕 27 年联合复旦大学研发,免费试样 + CASS 测试 + 上门调试,是金属和电子增强防腐靠谱方案,试样电话 13077870555,官网http://www.cfcl.com.cn/。